

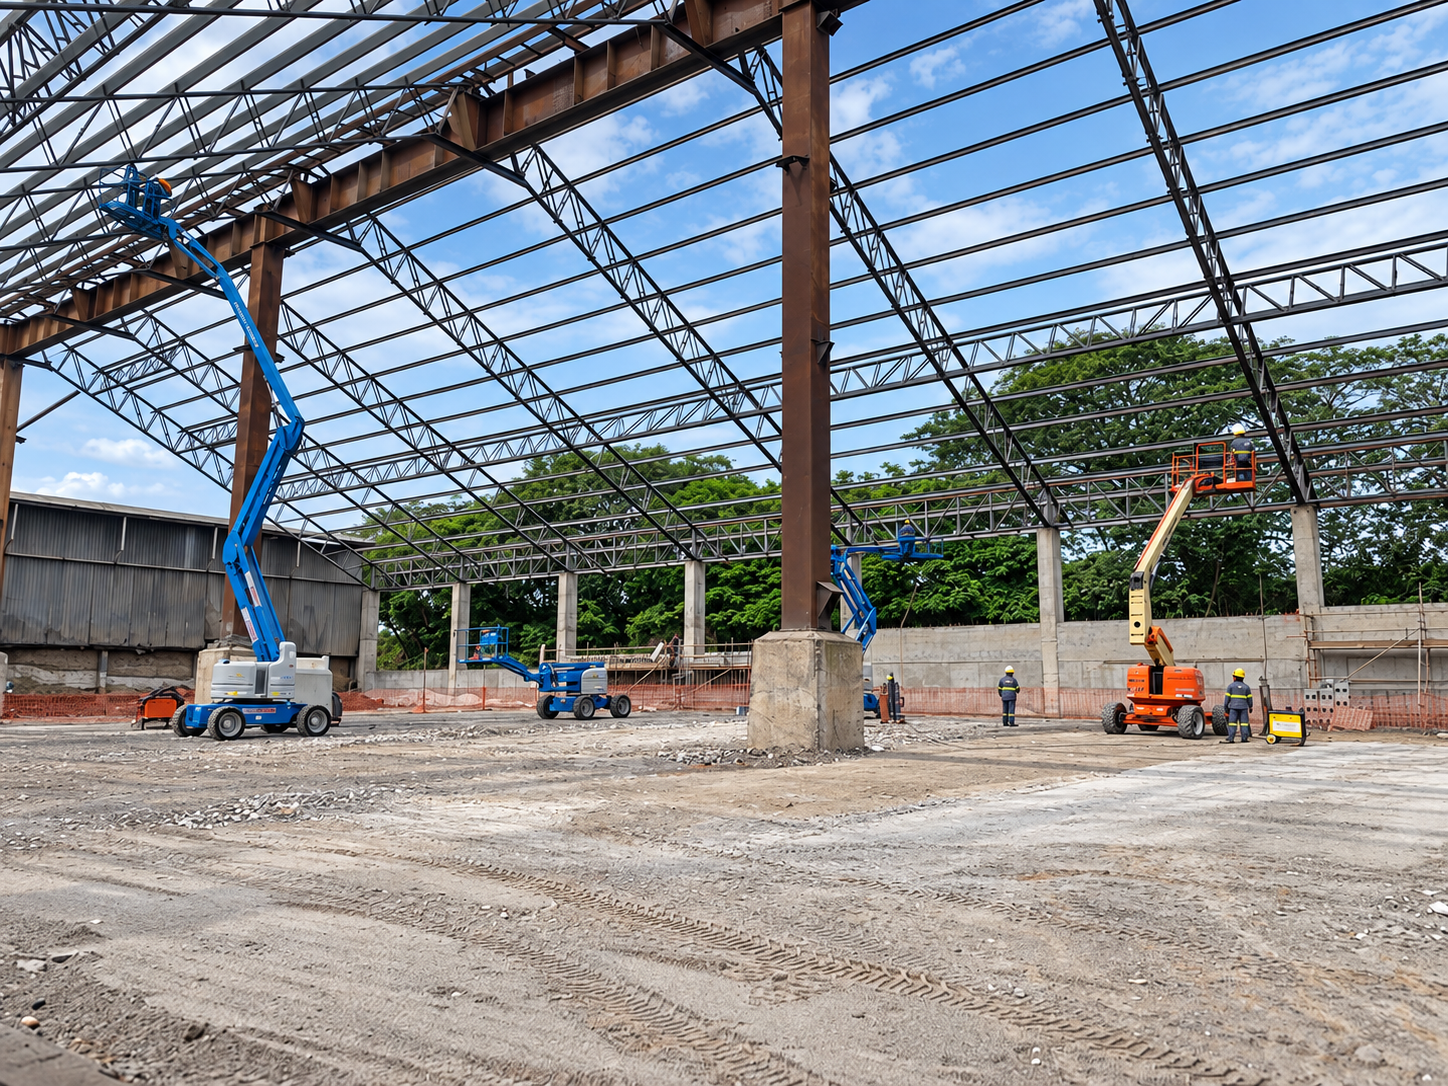
A vantagem mais citada da estrutura metálica é a velocidade de montagem. Ela é real — mas é consequência, não causa. A montagem é rápida quando o detalhamento está correto, a fabricação respeita tolerância dimensional e o plano de içamento foi feito antes de a peça sair da fábrica. Quando algum desses três elos falha, a estrutura metálica se transforma no serviço mais caro do cronograma, porque o ajuste em campo custa muito mais do que o ajuste em fábrica.
Já comparamos, em outro artigo, quando escolher metálica ou concreto armado. Aqui o tema é o que acontece depois da escolha.
Detalhamento: a etapa onde a obra é realmente construída
O projeto estrutural define perfis e esforços; o detalhamento de fabricação define furos, chanfros, contraflechas, marcação de peças e sequência de montagem. É o documento que a fábrica corta e a equipe de campo monta.
- Modelagem 3D e compatibilização com tubulação, elétrica, equipamentos e civil antes da liberação para corte. Interferência descoberta em campo vira corte e solda improvisados, que exigem requalificação e retrabalho de pintura.
- Ligações: parafusadas favorecem a velocidade e a reversibilidade em campo; soldadas em campo exigem qualificação, condição climática favorável e inspeção — e por isso costumam ser concentradas na fábrica sempre que possível.
- Numeração e romaneio: peça sem marcação clara é peça que atrasa o guindaste.
- Tolerâncias declaradas: a estrutura precisa ser detalhada considerando a tolerância real de execução da fundação, não a cota teórica de projeto.
Fabricação: controle dimensional e soldagem qualificada
Na fábrica, o resultado depende de dois controles que não podem ser terceirizados para a boa vontade da equipe.
Controle dimensional. Gabaritos, conferência de furação e verificação de esquadro e contraflecha peça a peça, com registro. Um furo de chapa de base fora de posição só é descoberto no dia do içamento — quando o custo de correção já multiplicou.
Procedimento de soldagem. Estrutura industrial exige procedimento de soldagem qualificado e soldador qualificado, com registro rastreável, conforme os códigos usualmente adotados no setor (AWS D1.1 e as normas ABNT aplicáveis ao projeto de estruturas de aço, entre elas a NBR 8800 para perfis laminados e soldados e a NBR 14762 para perfis formados a frio). A inspeção segue a criticidade da junta:
- inspeção visual em 100% das soldas;
- líquido penetrante ou partícula magnética em juntas indicadas em projeto;
- ultrassom ou radiografia em soldas de penetração total e juntas críticas, no percentual definido pelo plano de inspeção.
O ponto prático: o plano de inspeção precisa estar definido em contrato. Quando não está, a discussão sobre o que ensaiar acontece com a peça já pronta.
Proteção anticorrosiva: dimensionada pelo ambiente, não pelo orçamento
Em ambiente de mineração, agroindústria, área costeira ou próximo a chaminé de processo, a corrosividade atmosférica é o fator que define a vida útil da estrutura — e o custo de manutenção ao longo dela.
- Preparo de superfície conforme o grau especificado (jateamento ao metal quase branco em ambientes agressivos, seguindo a classificação da ISO 8501-1), medido e registrado.
- Esquema de pintura compatível com a classe de corrosividade do local, com controle de espessura de película seca por camada.
- Galvanização a fogo quando o ambiente e a geometria justificam, observando a espessura mínima de camada aplicável.
- Retoque em campo: toda peça sofre dano de transporte e de montagem. Retoque sem preparo adequado é o ponto de partida da corrosão que vai aparecer em três anos.
Montagem: planejar o içamento antes de fabricar
A montagem é onde o cronograma se ganha ou se perde, especialmente quando ocorre dentro de uma planta em operação.
- Plano de rigging: peso e centro de gravidade de cada peça, capacidade e raio do guindaste, ponto de içamento definido em projeto e área de exclusão delimitada.
- Acesso e plataforma de trabalho: capacidade de suporte do terreno para o guindaste, verificada — um equipamento que atola ou recalca durante o içamento é um evento de segurança grave.
- Estabilidade provisória: contraventamento temporário e sequência de montagem definidos, porque a estrutura só é estável na configuração final.
- Compatibilidade com a fundação: chumbadores conferidos antes da chegada da estrutura, com topografia registrada. É a interface que mais gera retrabalho entre a obra civil e a montagem — e o motivo pelo qual o sistema de fundação e a estrutura precisam ser planejados pela mesma frente de trabalho.
- Trabalho em altura e janelas operacionais: em planta ativa ou em área com interferência ferroviária, o içamento depende de liberação da operação — condição semelhante à descrita em infraestrutura ferroviária.
Torque, aperto e liberação
A entrega da estrutura não termina no último parafuso colocado. Ligações por atrito exigem controle de aperto documentado, a verificação de prumo e alinhamento precisa ser topográfica e o as-built deve registrar as ligações efetivamente executadas — informação que se torna essencial em qualquer ampliação futura da planta.
Na HSampaio, fabricação e montagem são tratadas como um processo único, do detalhamento ao aperto final, com controle dimensional e registro de soldagem em fábrica e plano de içamento aprovado antes do embarque das peças. É o que permite que a promessa de velocidade da estrutura metálica se cumpra no campo — e não apenas no cronograma apresentado na proposta.